您目前的位置: 首页 » 相关资料 » 学术资料 » 正文

磁性磨粒刷的特点

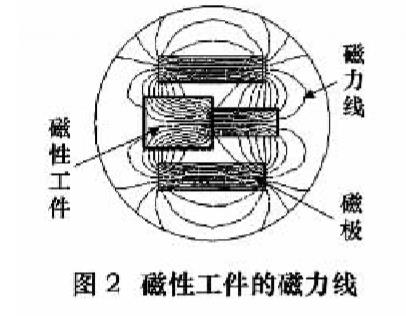
由于磁极的形状及排列方式的不同,其磁力线的方向也会有很大的区别。为了提高磁研磨的加工效率,利用计算机仿真分析磁力线的分布,设计磁回路,充分利用磁力线的作用,是目前较为有效的方法之一。

1.加工磁性材料工件时的磁性磨粒刷

当工件是磁性材料时,在磁场中工件被磁化,成为新的磁极,磁力线被磁性材料工件阻断,在磁极与工件之间形成一个封闭磁回路。磁极间距离变为磁极与工件之间的间隙,,磁性磨粒在此间隙中相互吸引形成磁性磨粒刷并压附在工件表面。由于磁极间距离很小,磁性磨粒可得到较高的磁束密度,所形成的磁性磨粒刷的刚度较大,在加工域中磁力(研磨力)也增大,研磨效率提高。在加工阶梯轴、外螺纹等复杂表面的轴类零件时,用普通的工具很难去除的加工毛刺,利用磁研磨法,不需要特殊的设备,在普通机床上增加一对磁极即可得到很好的表面质量,成本低,效果好。
2.加工非磁性材料工件时的磁性磨粒刷

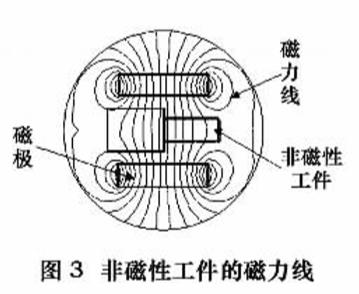
当工件是非磁性材料时,工件在磁场中不能被磁化,磁力线像X射线一样穿透工件(图3),从磁极N到达磁极S,形成一个封闭磁回路。由于磁场域范围较大,在工作域外部的磁漏现象较严重,影响加工效率。加工外圆表面时,磁性磨粒在N-S磁极间沿着磁力线,压附在工件整个表面。由于磁极间距离较大,而磁极间的磁束密度与磁极间距离成反比,所以磁束密度较小,磁力(研磨力)也小,研磨效率低下。另一方面,利用磁力线能够穿透非磁性材料工件的特点,将磁研磨法应用到管类零件的表面加工,能得到意外的效果。
   

友情链接:台湾uu聊天室 - 台湾uu - 台湾uu直播  1  4  5  6  7  8  9  10  11  12  13  14  15  16  17  18  19  20  21  22  23  24  25  26  27  28  29  32  33  34  35  36  37  38  39  40  41  42  43  44  45  46  47  48  49  50  51  52  53  54  55  56  57  58  59  60  61  62  63  64  65  66  67  68  69  70  71  72  73  74  75  76  77  78  1  4  5  6  7  8  9  10  11  12  13  14  15  16  17  18  19  20  21  22  23  24  25  26  27  28  29  32  33  34  35  36  37  38  39  40  41  42  43  44  45  46  47  48  49  50  51  52  53  54  55  56  57  58  59  60  61  62  63  64  65  66  67  68  69  70  71  72  73  74  75  76  77  78  79  80  81  82  83  84  85  86  87  88  89  90  91  92  93  94  95  96  97  98  99  100  102  103  104  105  106  107  108  109  110  111  112  113  114  115  116  117  118  119  120  121  122  123  124  125  126  127  128  129  130  131  132  133  134  135  136  137  138  139  140  141  142  143  144  145  146  147  148  149  150  151  152  153  154  155  156  157